食品生产企业的设备卫生 压力管道的卫生管理与控制
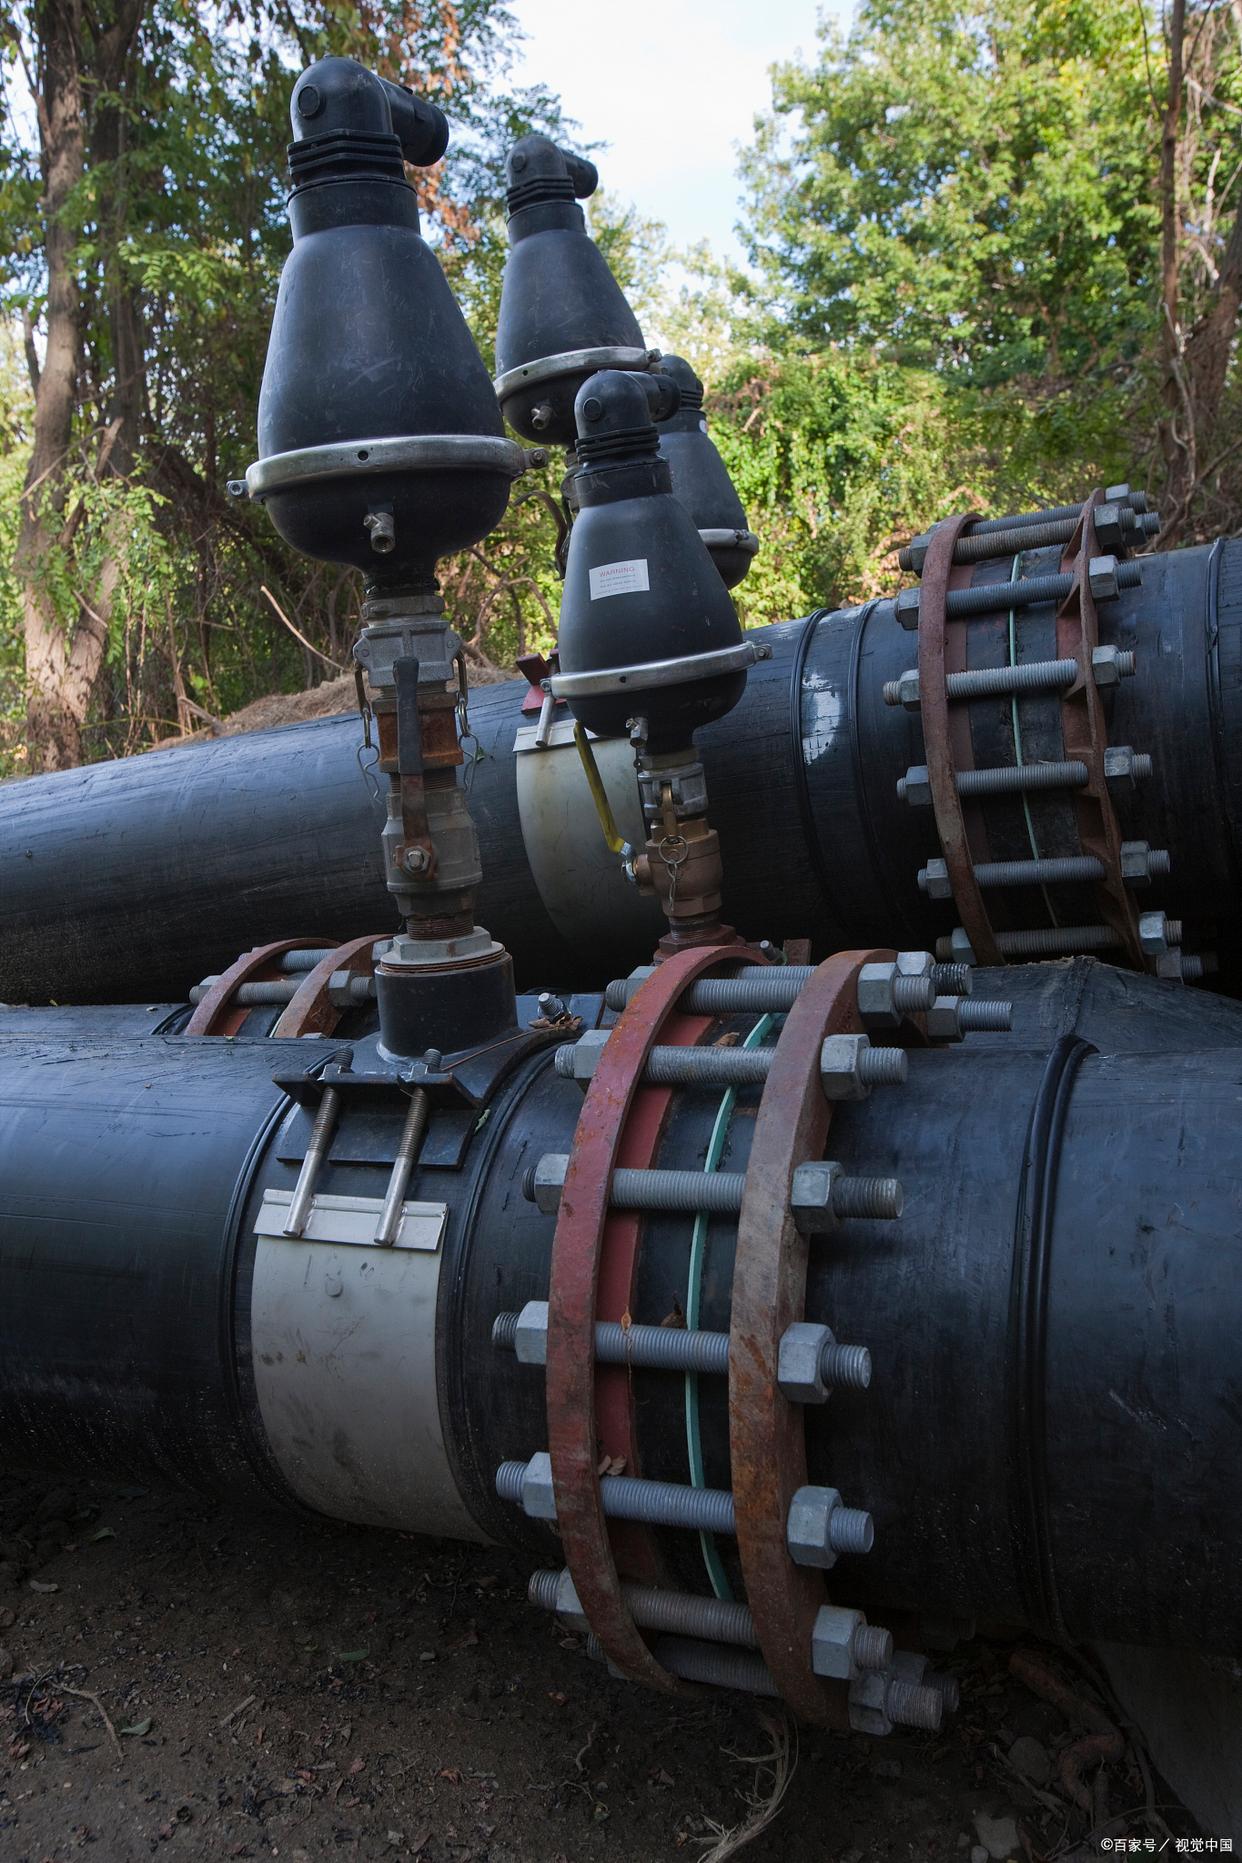
在食品生产企业中,压力管道作为输送蒸汽、热水、压缩空气、清洗剂以及各类液态食品原料和半成品的“血管系统”,其卫生状况直接关系到最终产品的安全与质量。如果说上篇我们讨论了通用设备表面的清洁与消毒,那么下篇聚焦压力管道,则是因为其封闭性、复杂性以及潜在的微生物滋生风险,使其成为设备卫生管理中的关键控制点。
一、压力管道面临的独特卫生挑战
压力管道与开放性设备不同,其内部环境一旦被污染,清洗和验证的难度极大。主要挑战包括:
- 生物膜形成:管道内壁,尤其是焊缝、法兰连接处、阀门及流速缓慢的管段,极易形成生物膜。这层由微生物及其胞外聚合物组成的膜,能牢牢附着在管壁上,抵抗常规化学消毒剂的渗透。
- 死角与残留:设计不合理或安装不当的管道(如存在盲端、不合理的变径、下凹的支架)会形成难以清洗的“死角”,导致物料或清洗液残留,成为微生物滋生的温床。
- 腐蚀与结垢:输送酸性或高盐物料的管道易发生腐蚀;加热或输送硬水的管道则易结垢。腐蚀坑和垢层下都是微生物绝佳的藏身之所,且会污染后续通过的食品物料。
- 交叉污染风险:若蒸汽、压缩空气等公用工程管道与产品管道之间缺乏有效的隔离(如无合适的空气隔断或止回阀失效),可能造成化学或微生物交叉污染。
二、卫生设计原则:从源头控制风险
良好的卫生设计是压力管道卫生管理的基础。食品级压力管道的设计应遵循以下原则:
- 材质选择:接触食品的管道材质应为无毒、耐腐蚀、不与食品发生反应的食品级材料,如316L不锈钢。内壁应光滑,粗糙度Ra通常要求≤0.8μm,以减少微生物附着。
- 可清洁性设计:管道系统应能实现完整的CIP(就地清洗)。这要求管道坡度合理、无盲端,连接尽量采用焊接而非法兰或螺纹连接,若必须使用法兰,须选用卫生型法兰垫片。所有阀门应选用卫生级阀门,如隔膜阀。
- 可排空性:管道设计应确保清洗后能完全排空积水,避免形成滞水区。
- 公用工程隔离:为食品接触面提供的蒸汽、压缩空气等,应进行过滤处理(如除菌过滤),并在与产品管道连接处设置空气隔断或双止回阀,防止倒流污染。
三、核心卫生控制措施:CIP与SIP
对于压力管道,就地清洗(CIP)和就地灭菌(SIP)是维持其卫生状态的核心手段。
- 优化CIP程序:针对不同管道回路,需验证并确立关键的CIP参数,包括清洗剂种类与浓度、温度、流量(需达到湍流状态,雷诺数Re>10⁴以确保清洗效果)、以及清洗时间。尤其要关注清洗液在管道内的流速和分布是否均匀,确保无清洗不到的死角。
- 定期验证清洗效果:不能仅凭经验判断。应定期通过取水样检测、内窥镜观察管道内壁、或采用ATP生物荧光检测等技术,验证CIP程序的实际效果。
- 规范SIP操作:对于无菌灌装等高风险应用,需采用纯蒸汽对管道系统进行灭菌(SIP)。SIP需确保整个管道系统,包括支路和阀门,都达到设定的灭菌温度和保持时间,并通过生物指示剂挑战试验进行验证。。
四、日常维护与管理要点
制度的执行与持续维护同样重要:
- 预防性维护:定期检查管道系统的完整性,包括焊缝有无砂眼、法兰垫片有无老化泄露、阀门开闭是否灵活且密封良好。对在用的过滤器、疏水阀等要定期清洗或更换。
- 拆卸清洗与检查:对于某些形式复杂、常年不清洗或使用频率低的管路,需建立计划,定期进行拆卸清洗和内部检查,以发现和清除潜在的生物膜及污垢。
- 系统监控与记录:对压力管道的清洗和灭菌时机,应由自动化系统或严格的规程进行管控并留存记录。记录内容应包括清洗日期、时长、参数、使用的化学品及检测结果,以实现全程可追溯。
- 防止二次污染:停用的管道应用洁净压缩空气或氮气吹干并保持正压保护。移动式管道及软管使用后应立即清洗并妥善存放,以防霉变或虫害污染。
压力管道的卫生管理是食品生产企业从“表面清洁”深入到“过程卫生”的关键一步。其核心思想在于从设计源头上杜绝风险评估,从流程管理上规范清洗验证,并辅以细致且不懈的日常维护。构建这样一套严谨的压力管道卫生体系,不仅是满足法规的要求,更是切实保障产品食品安全和保证生产持续性的深层需要。
如若转载,请注明出处:http://www.jlzdkj.com/product/36.html
更新时间:2026-10-20 20:43:21